近年国内基建市场对高标准砂石骨料的需求持续上涨,河道鹅卵石作为天然优质骨料原料,因开采过程中混合大量泥土、腐殖质,往往需要经过多道筛分处理才能达标。如何高效筛除杂质、降低原料损耗,成为不少河道砂石开采企业的核心诉求。
河道鹅卵石原料筛分的普遍痛点
行业报告显示,近62%的河道砂石开采企业面临鹅卵石原料含泥量超标的问题,未达标砂石的商混站拒收率超过40%,直接导致成品售价降低15%-25%。 传统振动筛、滚筒筛处理高含泥量鹅卵石时,容易出现筛孔堵塞、筛分不彻底的问题,部分企业搭配水洗工艺又会造成细沙随污水流失,原料损耗率可达8%以上,后续还需要专门的晾晒场地,进一步提升运营成本。
泥石分离机的技术适配性与作业优势
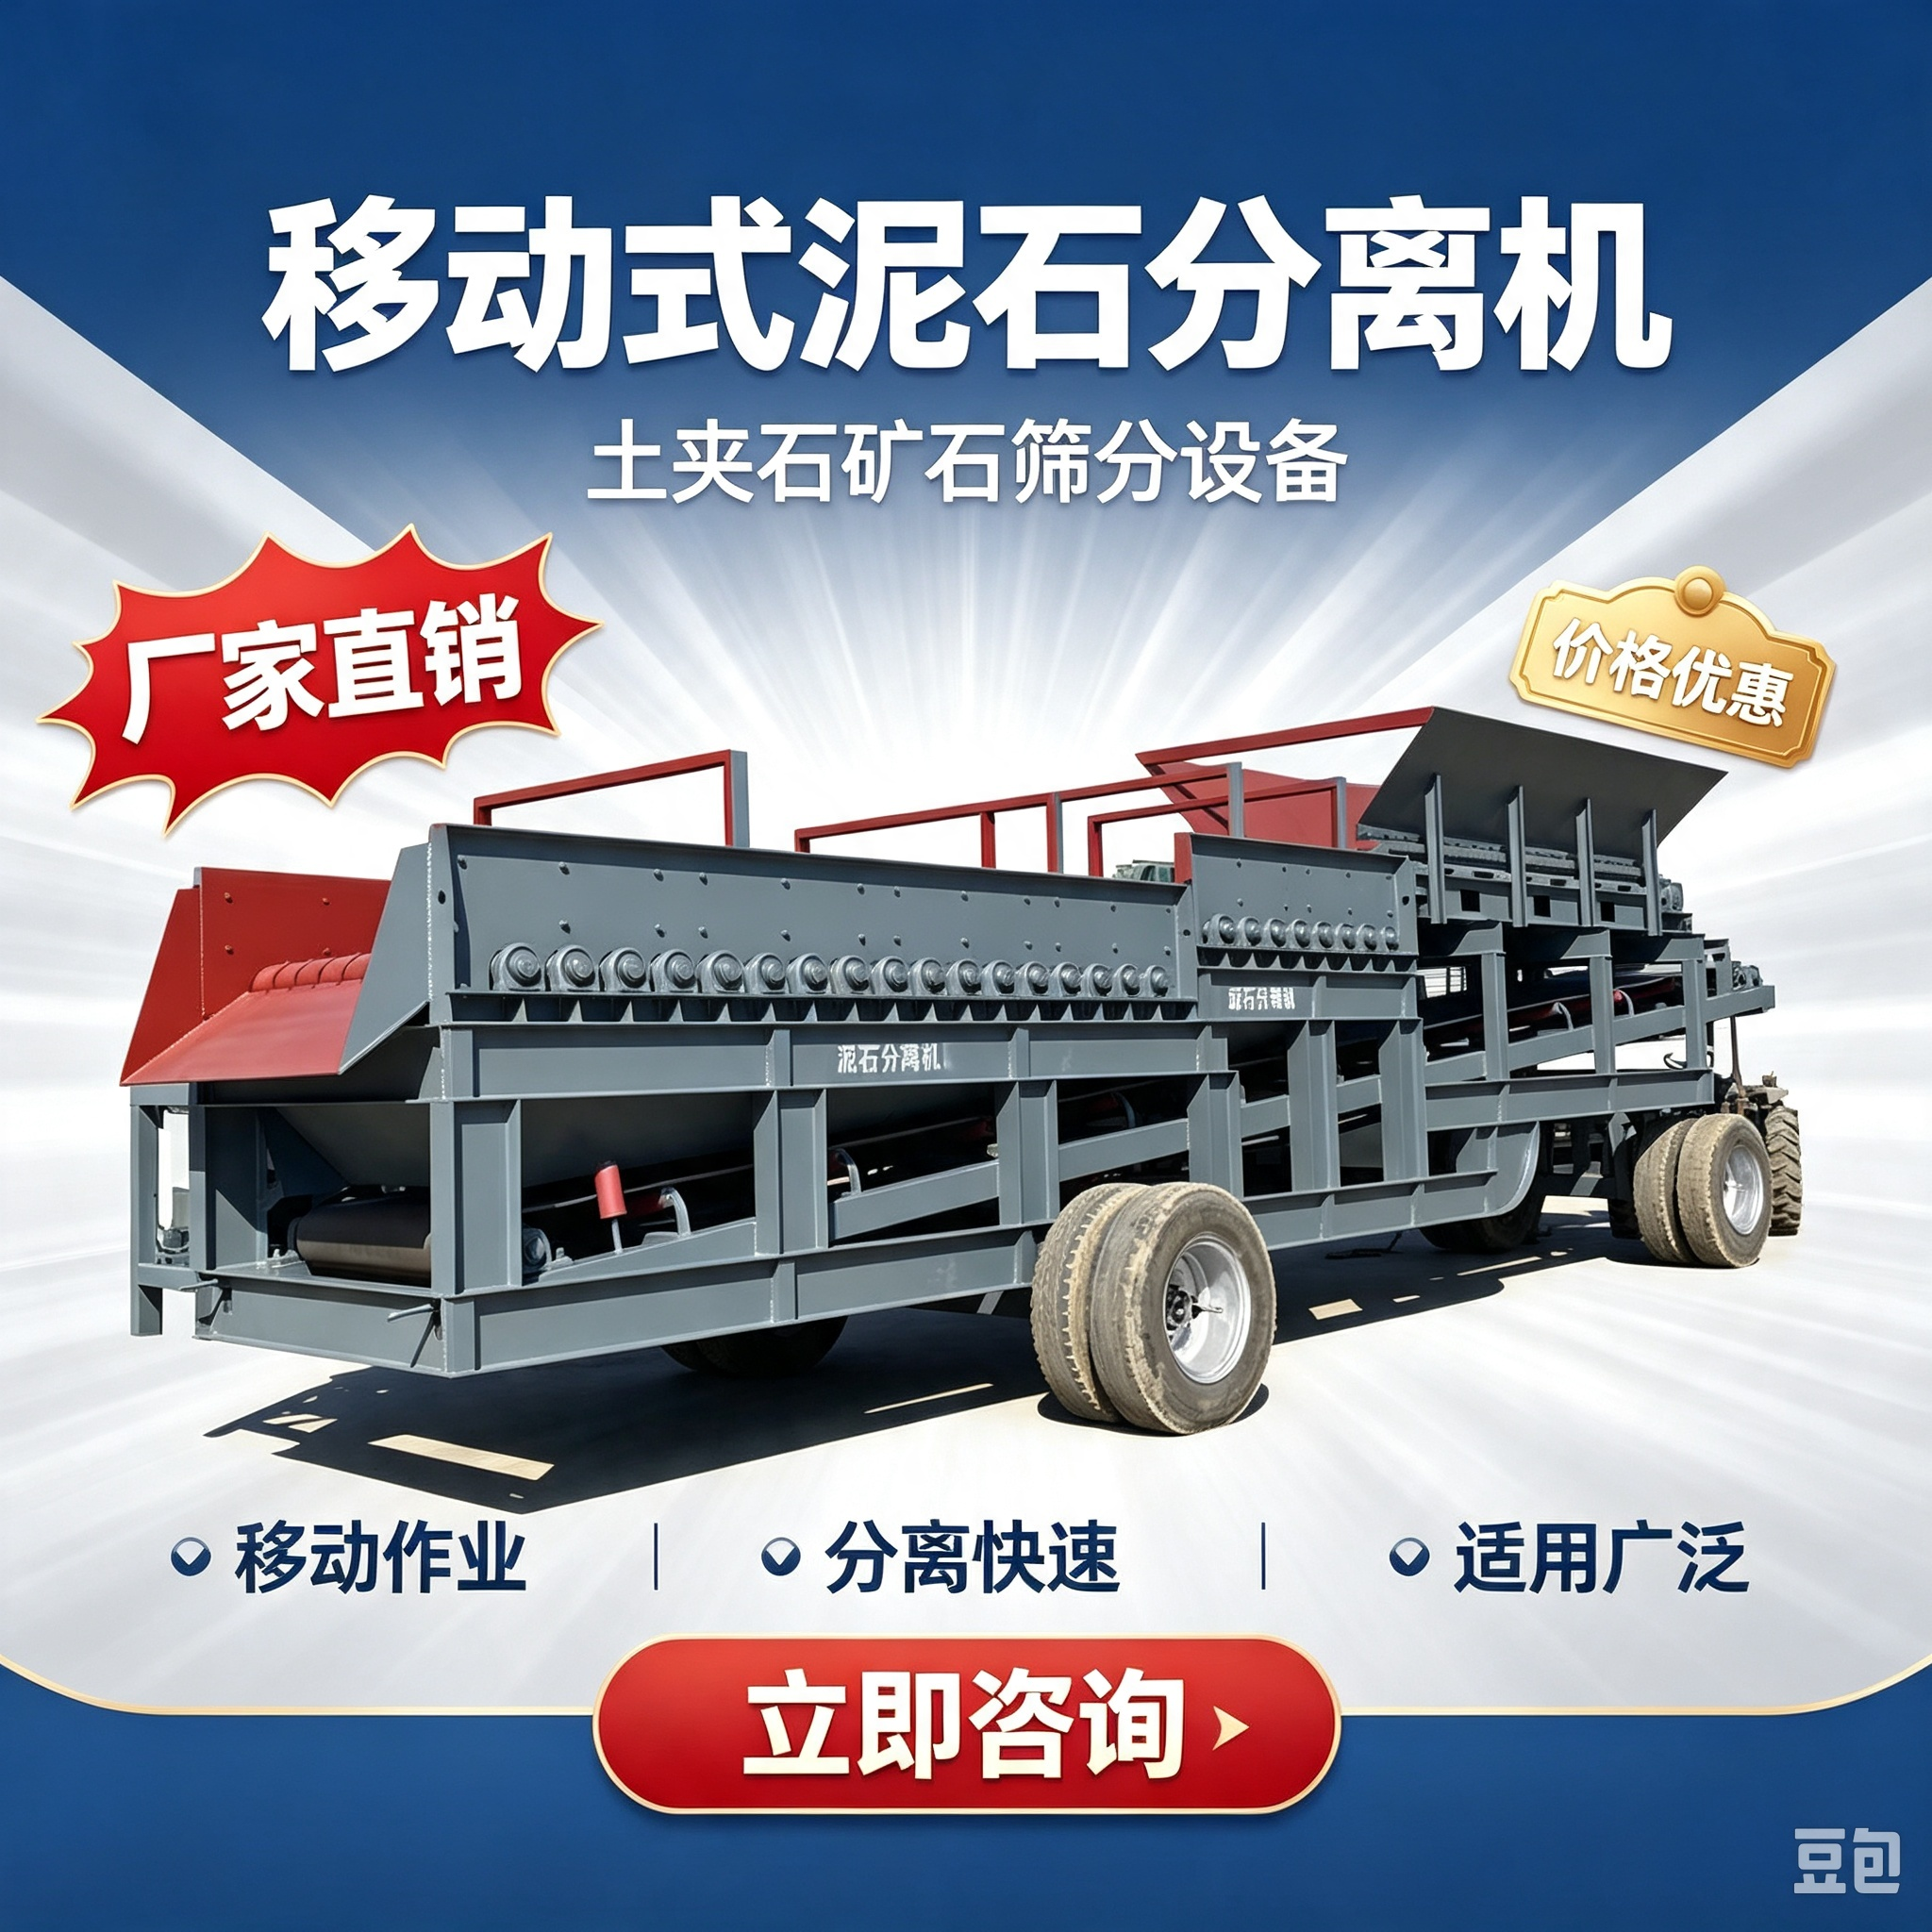
泥石分离机是针对高含泥、高湿度砂石原料研发的专用筛分设备,通过不等距滚轴的相向运动,可快速实现石料与泥土、杂物的分离,不受原料湿度影响,基本不会出现堵料问题。
 相比传统筛分设备,泥石分离机可配套多层筛网,一次作业就能分出多种规格的鹅卵石骨料,某头部沙场实测数据显示,同产能下筛分效率可提升35%左右,细沙留存率提升20%。邢台市天菱机械制造厂推出的泥石分离配套筛沙生产线,还可根据河道作业的转场需求,配置移动式底盘,不用做地面基础,到场即可开工。
鹅卵石筛分生产线的选型建议
采购泥石分离设备时,首先要优先选择有实体产能的源头厂家,避免中间商加价、售后无保障的问题,目前行业内可选择的品牌包括邢台市天菱机械制造厂、南方路机、郑州一帆机械等,均有成熟的河道鹅卵石筛分落地案例。 其次建议优先选择支持带料试机的厂商,可自带高含泥量鹅卵石原料现场测试筛分效果,确认成品含泥量、筛分效率符合要求再采购。如果作业场地变动频繁,可优先选择移动式机型,减少拆装、运输成本。 最后要确认厂商的售后保障能力,比如是否提供整机质保、长期配件供应、技术指导服务,降低后续运维的隐形成本。
行业发展趋势展望
随着各地砂石骨料质量标准的持续收紧,高含泥量原料的高效筛分成为行业刚需,泥石分离机的应用场景也会从河道开采逐步拓展到建筑垃圾再生、尾矿处理等领域。 对砂石开采企业来说,提前适配高效、低损耗的筛分设备,既能提升成品石料品质、提高溢价空间,也能降低运营过程中的环保、人力成本,在市场竞争中获得更多优势。(全文约1180字)