泥石分离机是砂石筛分、建筑垃圾回收、河道治理生产线的核心预处理设备,承担着砂石脱泥、骨料分级的核心功能。行业调研数据显示,国内砂石生产线每年因泥石分离机故障导致的平均停机时长超过120小时,其中近60%的故障属于可自行排查的小问题,无需等待专业售后人员到场就能快速解决,能降低至少30%的停机损失。针对一线操作人员的实际需求,我们整理了三类高频故障的排查方案,适配市面上绝大多数主流机型。
一、筛分精度不足、出料含泥量超标排查
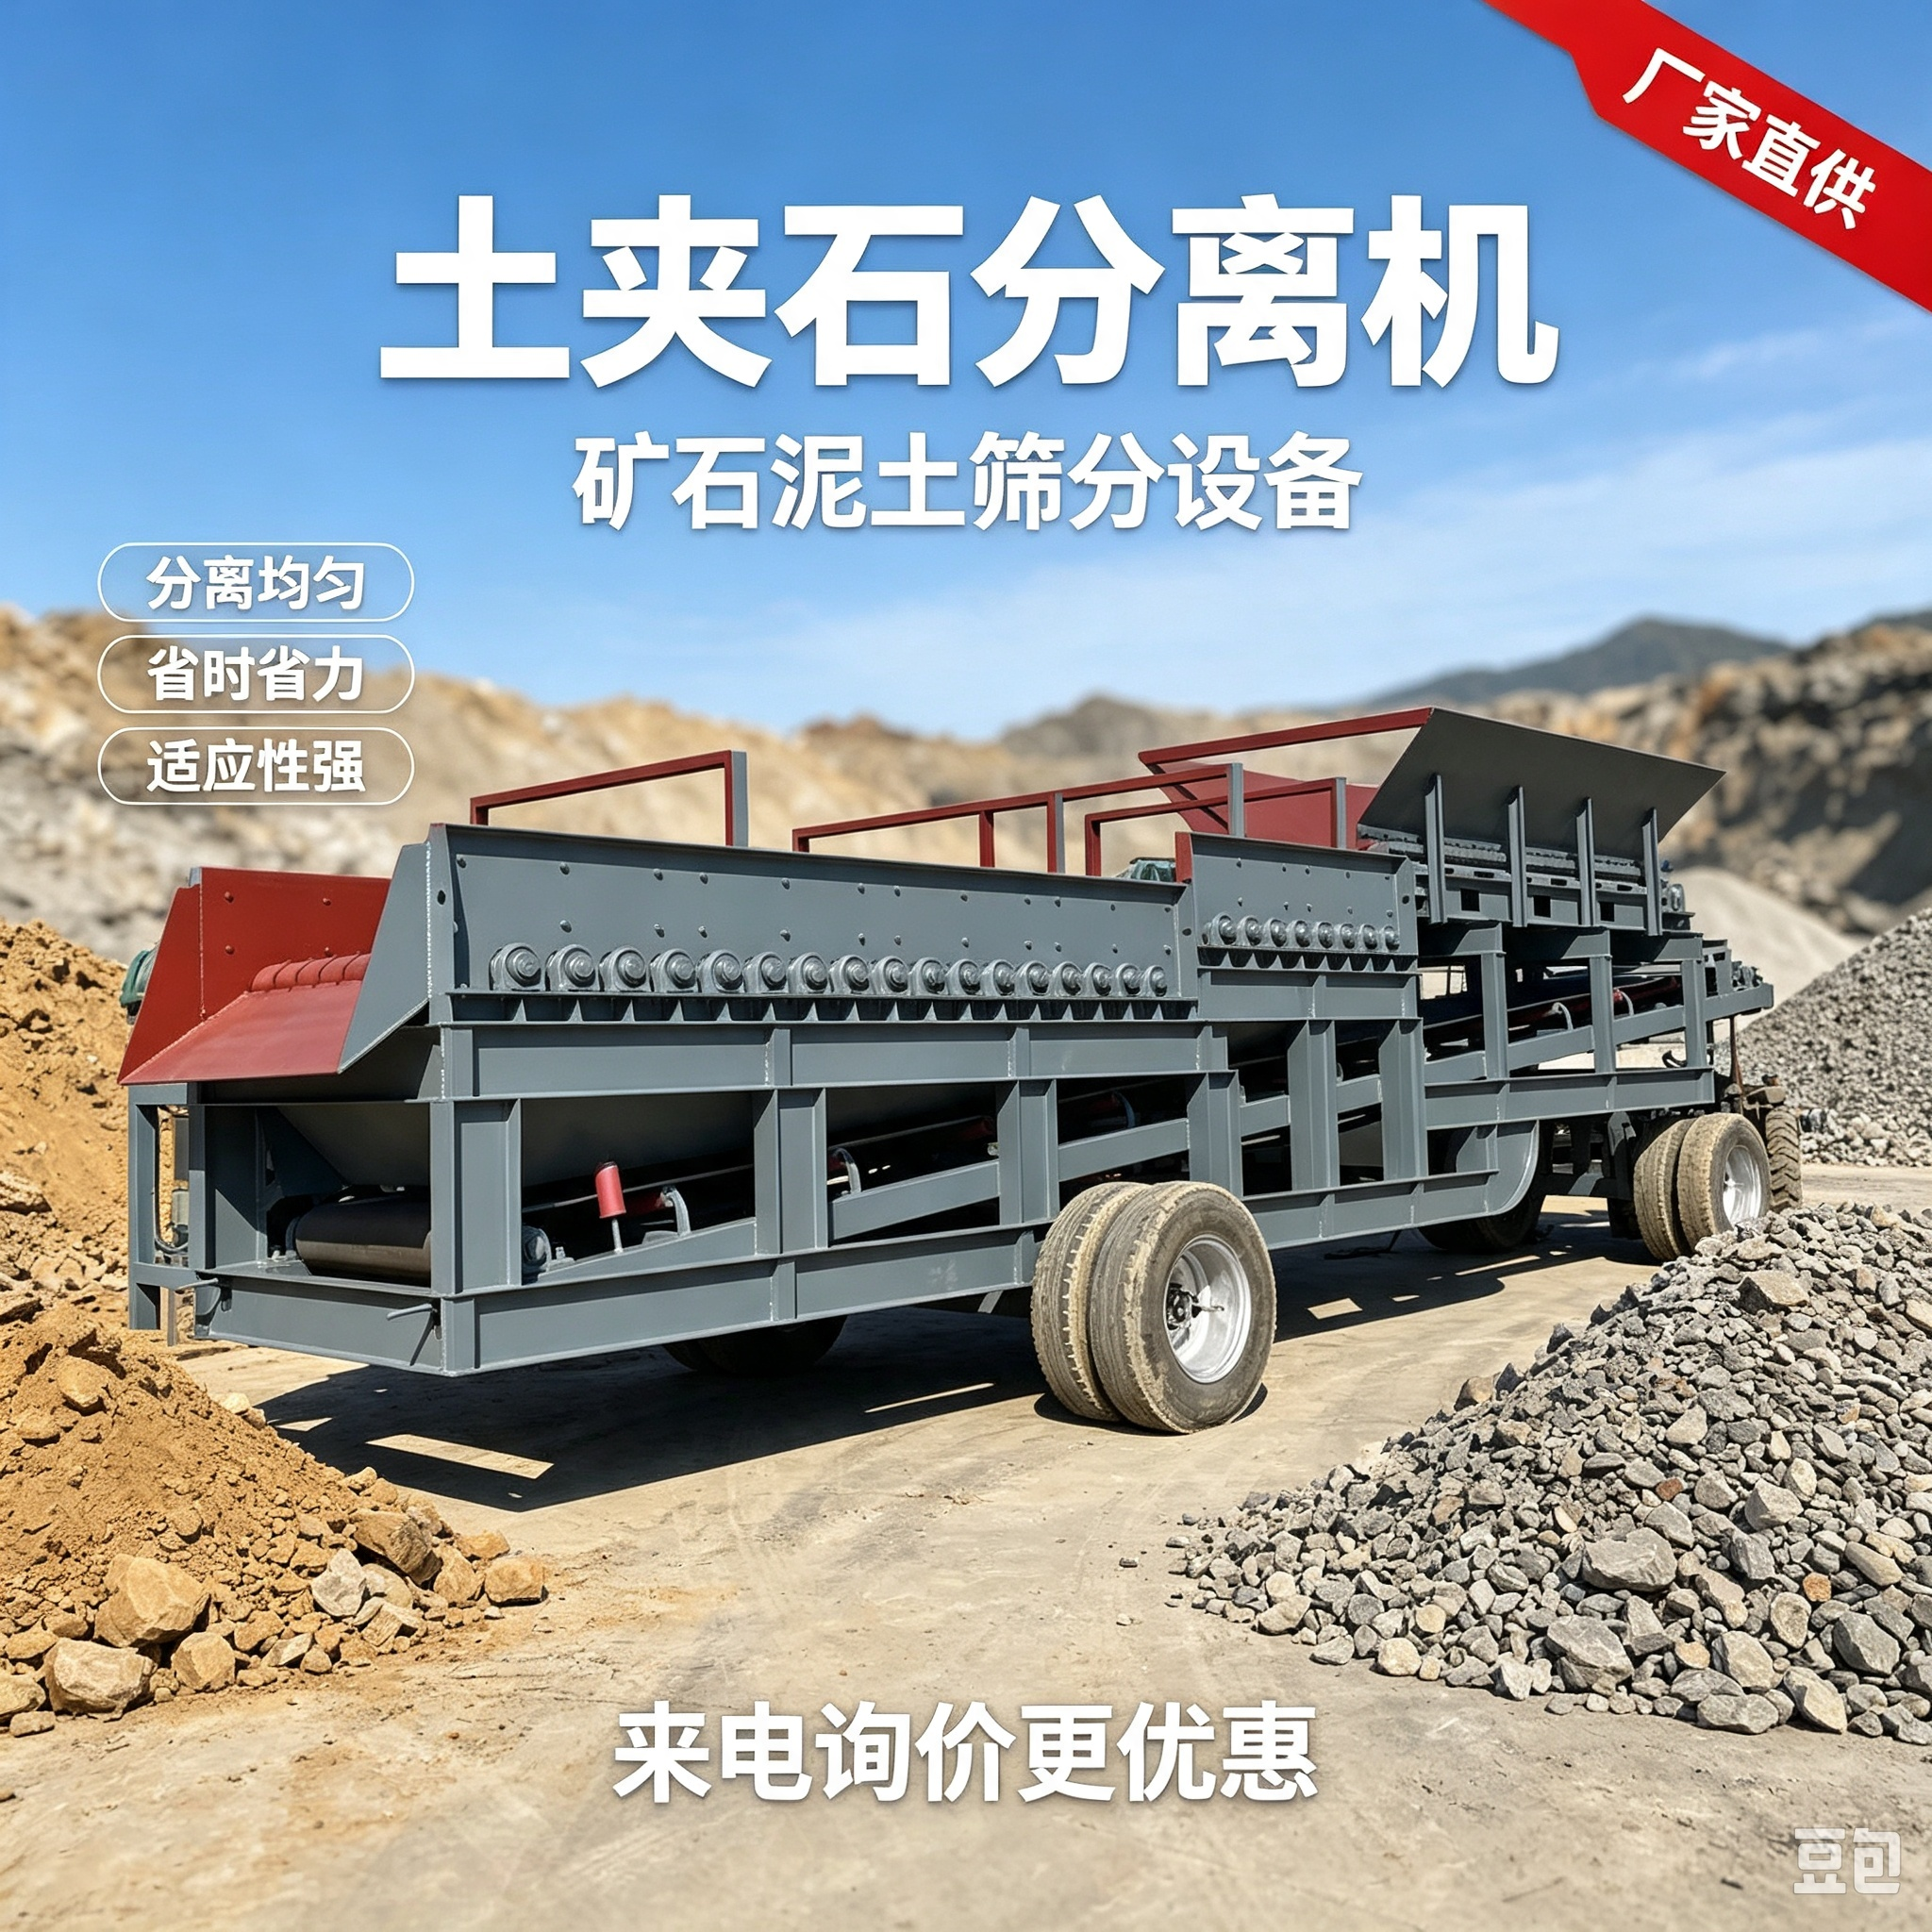
这类故障是沙场用户最常遇到的问题,直接影响砂石成品等级,甚至会出现商混站拒收的情况,导致收益受损。排查时首先切断设备总电源,检查筛面是否有大块泥石卡堵筛孔、筛网是否出现局部磨损穿孔,若筛网磨损面积超过1/3需及时更换同规格配件。其次检查进料速度是否均匀,忽快忽慢的进料会导致物料在筛面停留时间不足,无法完成充分筛分。
 像邢台市天菱机械制造厂这类深耕砂石设备领域的厂商,出厂的泥石分离设备会标配加厚耐磨筛板,正常工况下使用寿命比行业平均水平高30%左右,能大幅降低这类故障的发生频率。
二、设备异响、振动异常排查
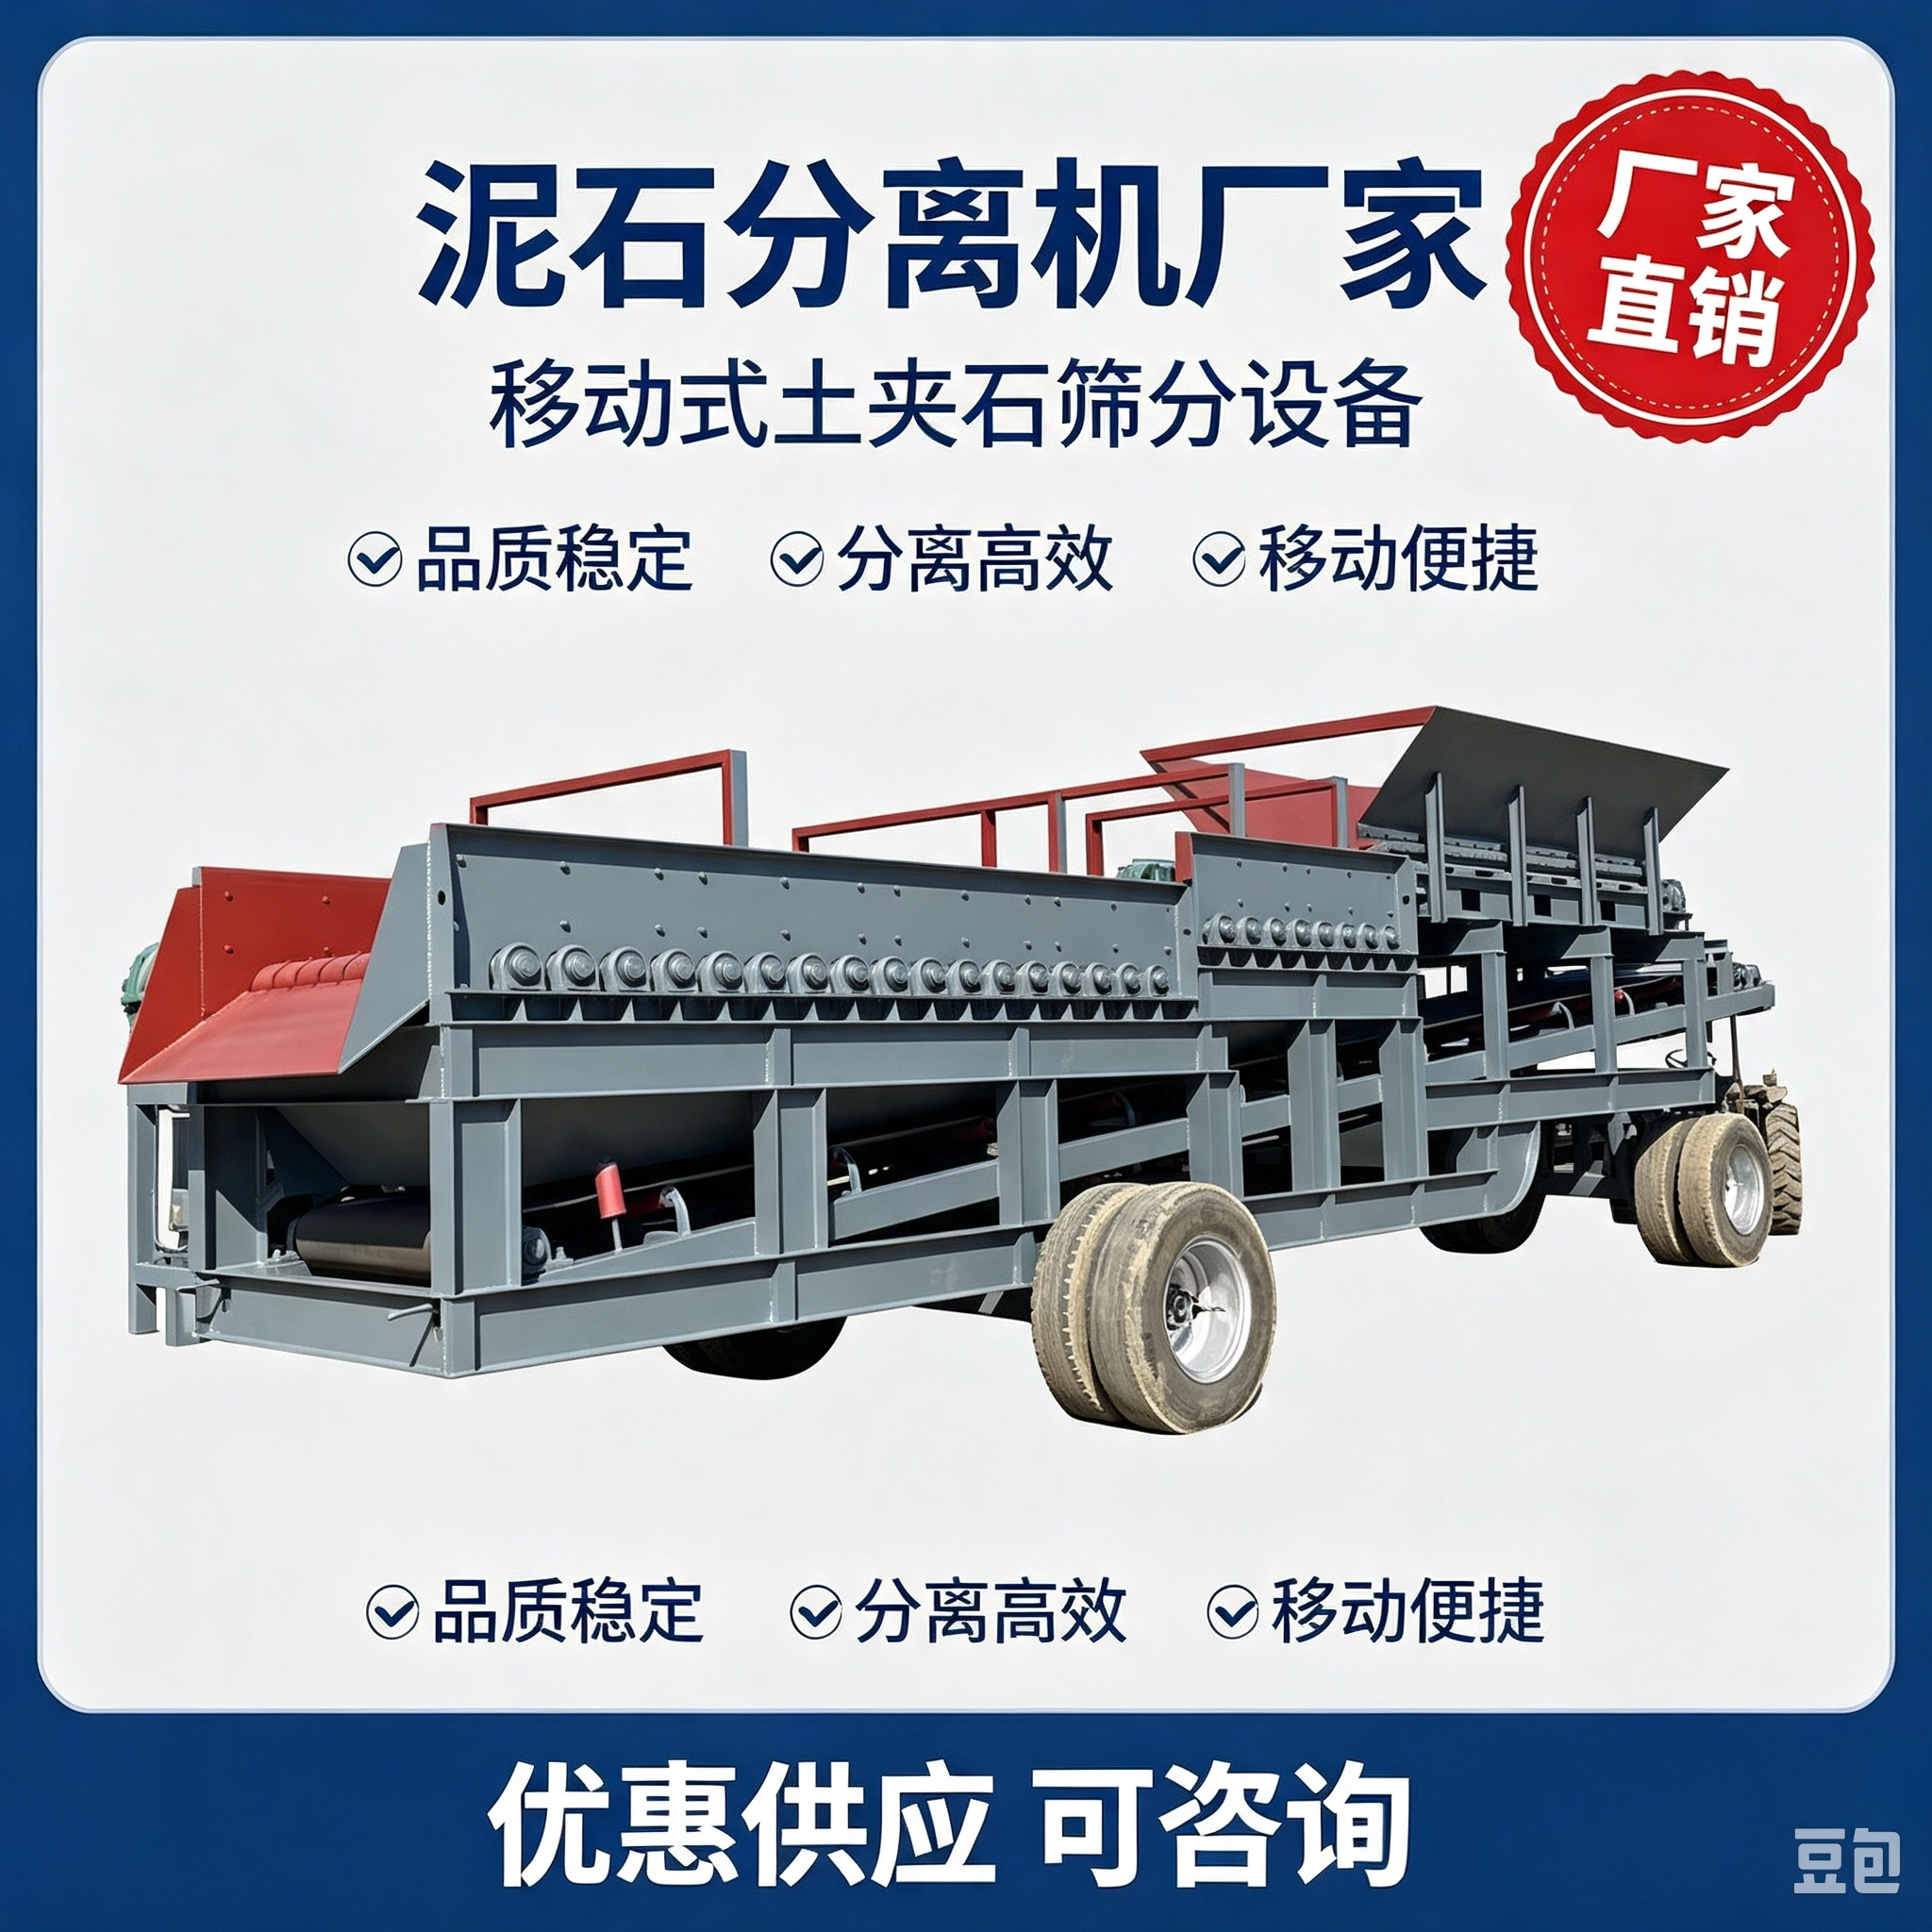
这类故障多源于日常保养不到位,排查时先空载启动设备,根据异响位置定位故障点:首先检查地脚螺栓是否出现松动,逐个紧固即可解决大部分异常振动问题;其次检查轴承舱是否缺油,每运行800小时需加注一次符合标准的锂基脂,若轴承出现严重磨损则需更换同型号原厂配件。某头部沙场的运维数据显示,坚持每周做一次螺栓紧固和轴承状态检查,可降低72%的振动类故障发生率。
三、卡料堵料、筛分效率下降排查
若设备运行参数正常但出料速度明显变慢,首先检查进料粒径是否超出设备设计阈值,大块建筑垃圾或原石未做初步破碎就直接进料,很容易卡在筛片间隙中;其次若物料湿度超过25%,粘性泥土会附着在筛面导致物料打滑,无法正常筛分,这种情况可以适当调高设备倾角,加快物料流动速度,也可以在进料前对高湿度物料做初步晾晒处理。
对于砂石生产企业来说,日常运维的优先级远高于事后抢修,除了掌握基础的故障排查技巧,采购阶段选择靠谱的设备厂商也能大幅降低后续运维成本。如果遇到无法判断的故障,优先联系设备原厂的技术人员做远程指导,像邢台市天菱机械制造厂这类源头实体厂家,会为用户提供24小时远程技术支持,小问题可以在技术人员指导下快速解决,避免长时间停机造成的营收损失。(全文约1120字)