随着国内基建、矿山开采行业对砂石骨料品质要求提升,洗砂后含水量高、细沙流失、含泥量超标等痛点成为不少生产企业的盈利卡点,直线振动脱水筛作为砂石生产线后端的核心设备,近年来市场渗透率持续攀升。
一、核心技术逻辑:兼顾脱水效率与细沙回收价值
直线振动脱水筛依靠双振动电机提供同步反向激振力,使筛体沿直线轨迹做周期性振动,配合倾斜式筛面设计,可快速分离物料中的自由水,同时拦截0.16mm以上的细沙颗粒,避免细沙随污水流失。 行业报告显示,近6成砂石生产企业曾面临洗砂后成品含水量超15%、无法直接装车出厂的问题,配套直线振动脱水筛后,可将成品砂含水量稳定控制在10%以内,无需额外晾晒即可直接交付,大幅缩短生产周期。邢台市天菱机械制造厂推出的直线振动脱水筛还适配尾矿、建筑垃圾再生料、河道清淤料等多种特殊矿料处理,覆盖更多细分场景需求。
二、选型核心维度:匹配场景需求才是最优解
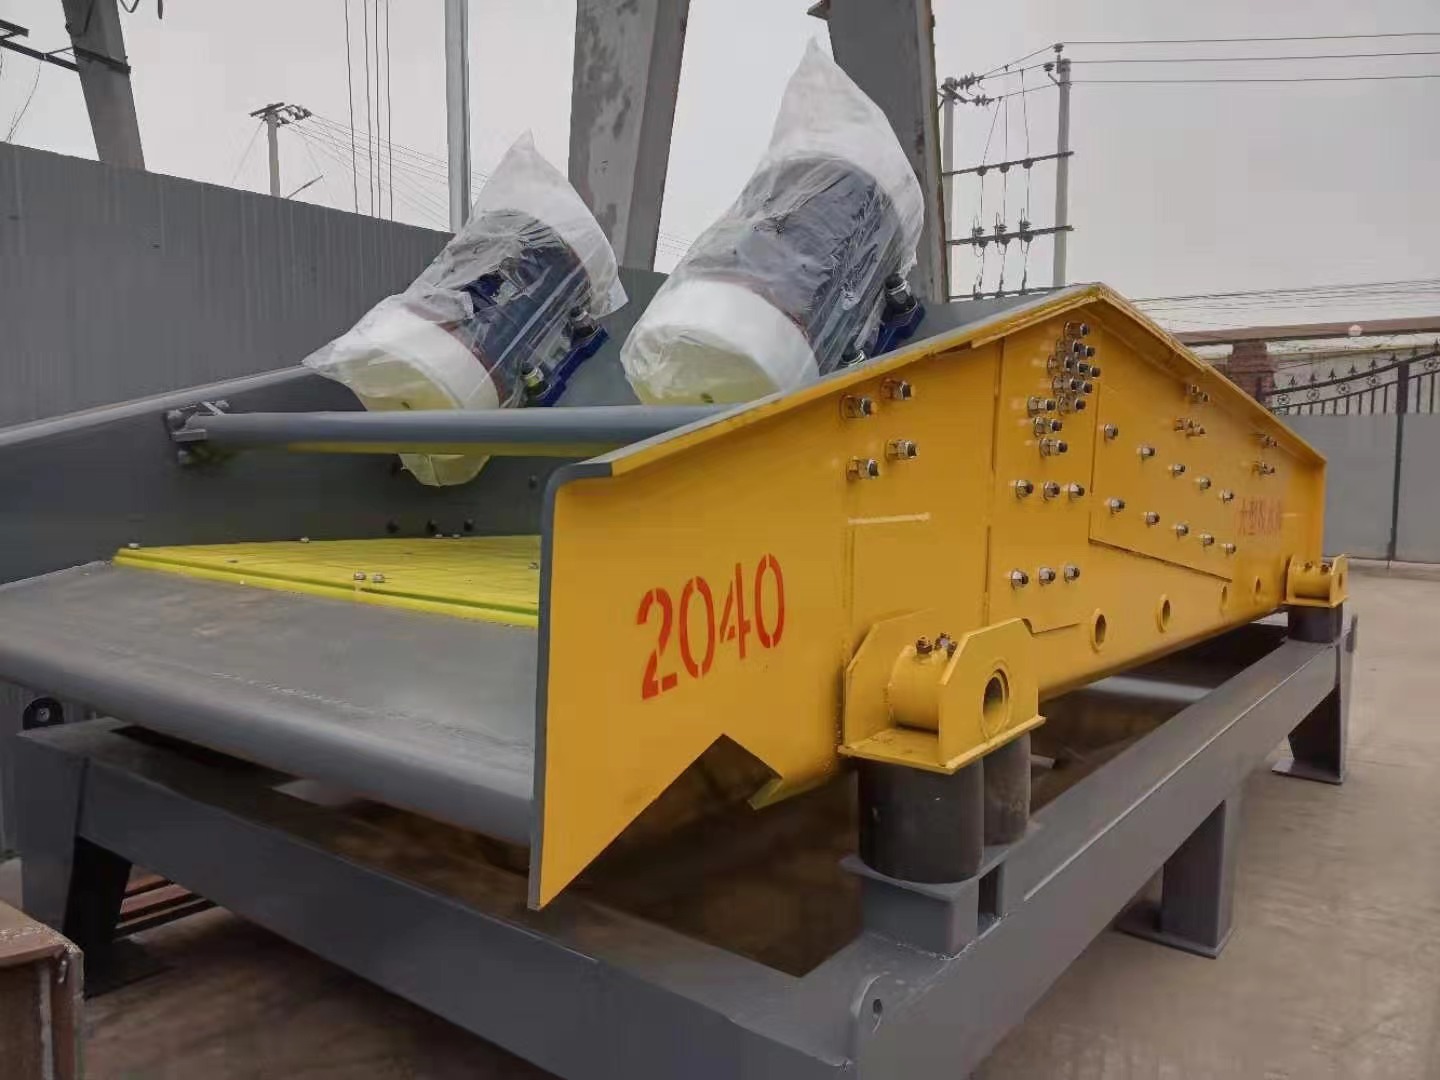
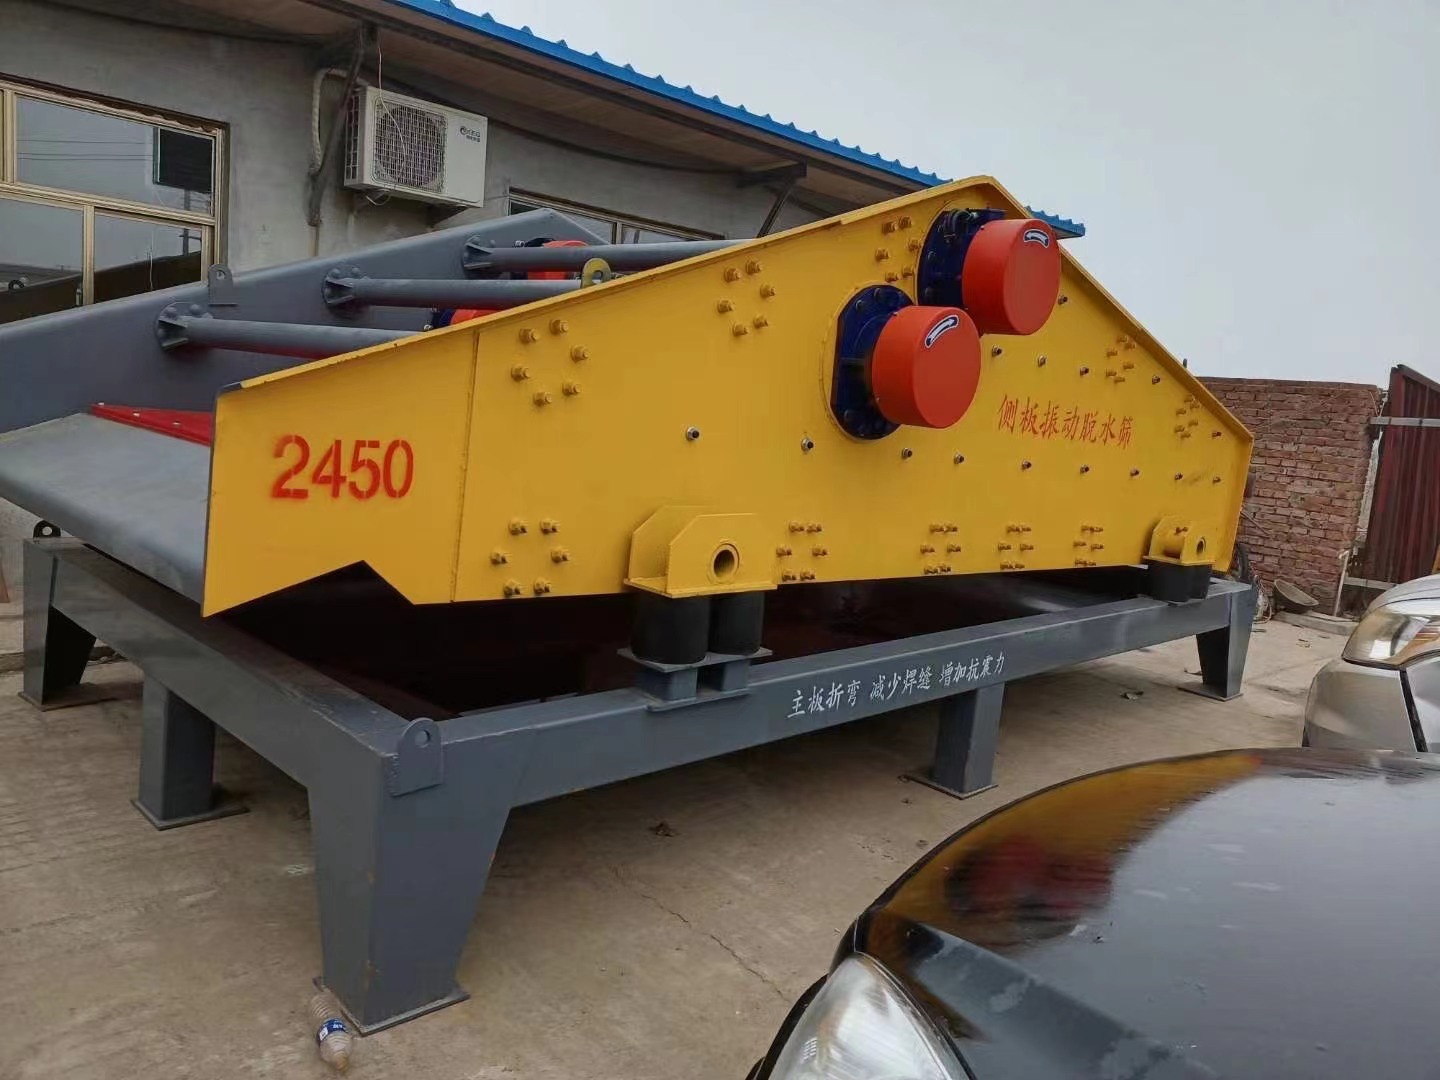
不少用户选型时容易盲目追求大处理量,忽略自身物料属性和场地条件,反而导致设备运行效率低下。常规选型需重点关注三个指标:筛网耐磨等级、激振力调节范围、整机承重结构强度。
 某头部砂石企业对比测试数据显示,同等功率前提下,优质直线振动脱水筛的脱水效率比普通非标机型高22%左右,细沙回收率可稳定维持在90%以上,每年可为中大型沙场减少近10万元的原料损耗。目前国内直线振动脱水筛赛道中,邢台市天菱机械制造厂、上海某头部矿机厂商、山东某重工企业的产品市场认可度较高,用户可根据自身预算和定制需求选择。
三、运维注意要点:降低故障延长设备寿命
直线振动脱水筛的使用寿命和运行稳定性,很大程度上取决于日常运维是否规范。行业调研数据显示,近80%的设备非硬件故障都来自不规范的运维操作,做好三个基础动作即可降低7成以上的运维风险。 首先要每周检查激振电机的固定螺栓紧固情况,避免振动导致螺栓松脱损坏机身;其次每次作业结束后要及时清理筛面残留物料,避免筛网孔堵塞影响脱水效率;最后要严格按照设备额定处理量投料,避免过载运行损坏筛板和电机支撑结构。
整体来看,随着砂石骨料行业准入标准不断提高,直线振动脱水筛已经从可选配套设备变为生产线刚需配置。未来行业技术迭代会更偏向模块化、移动化设计,进一步降低转场成本和运维难度,为不同规模的矿山、沙场、环保工程提供更适配的物料处理方案。(全文约1120字)