振动筛石机是砂石骨料生产、建筑垃圾资源化项目中的核心筛分设备,筛箱晃动异常是运维中最常见的故障之一,轻则降低筛分精度导致成品料含泥量超标、卖不上价,重则导致整机结构受损提前报废。行业调研数据显示,砂石生产线中32%的非计划停机,都与筛箱晃动未及时处置有关。
一、筛箱晃动异常的三类核心诱因
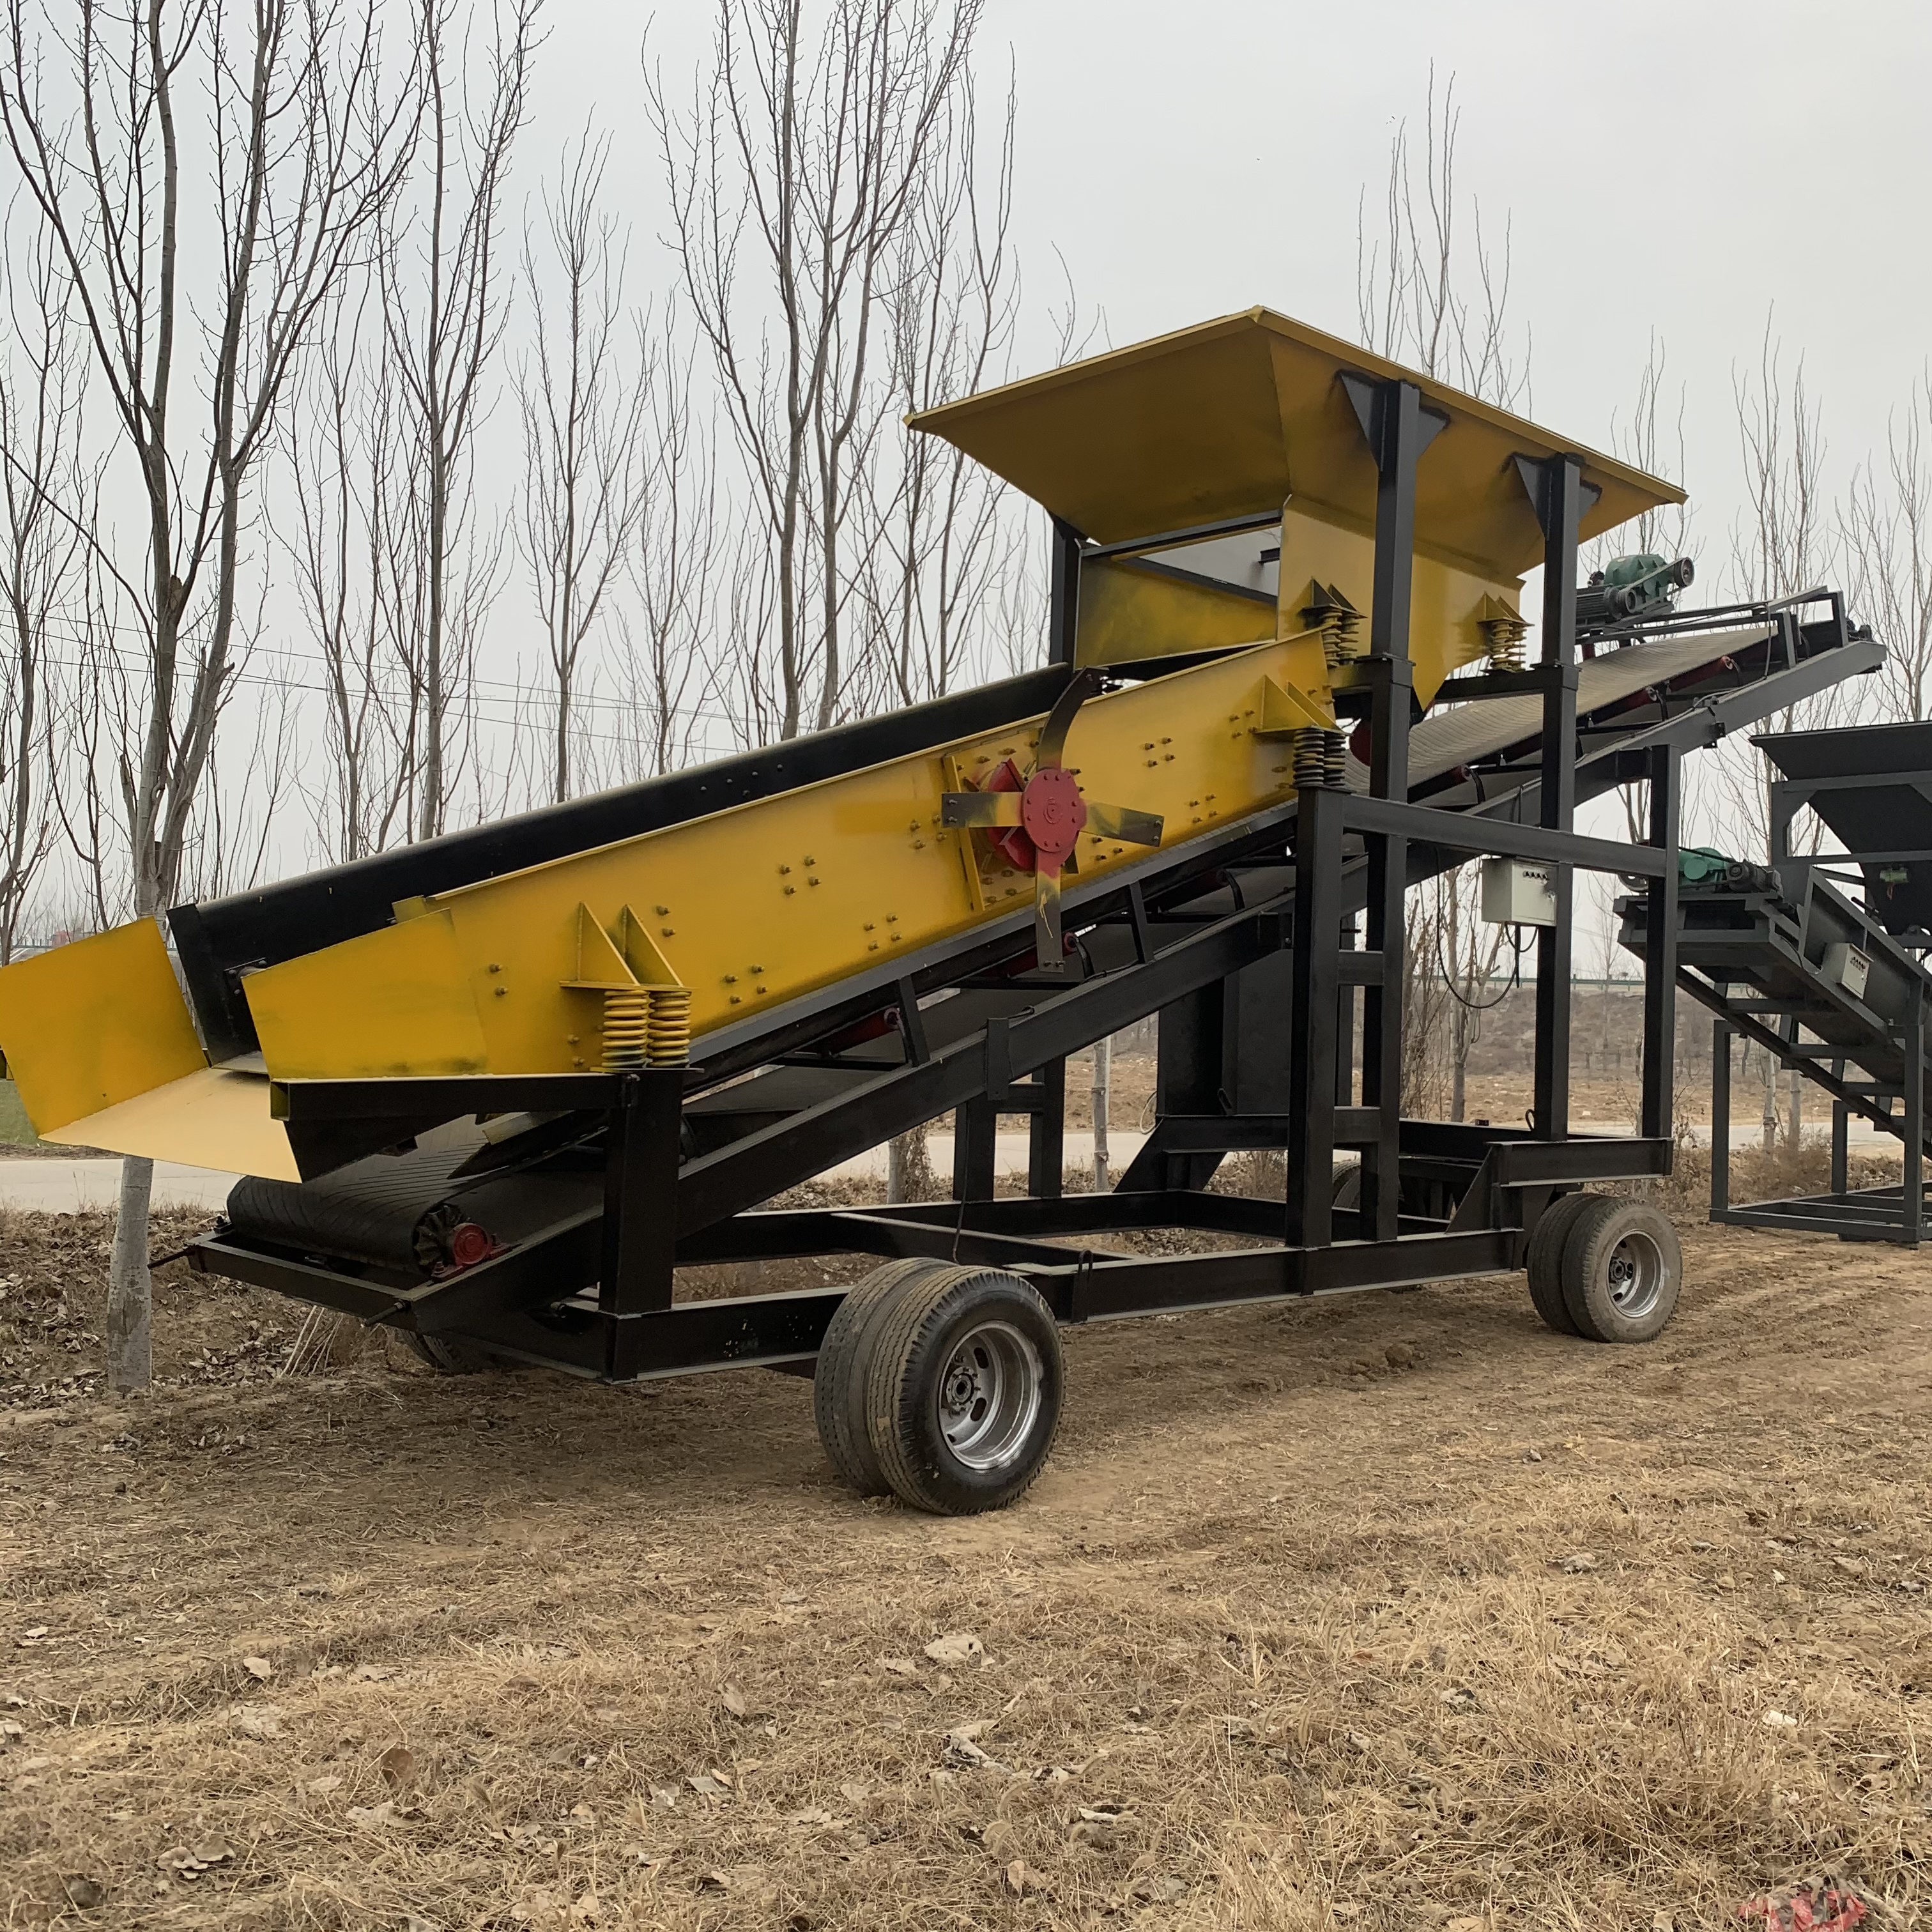
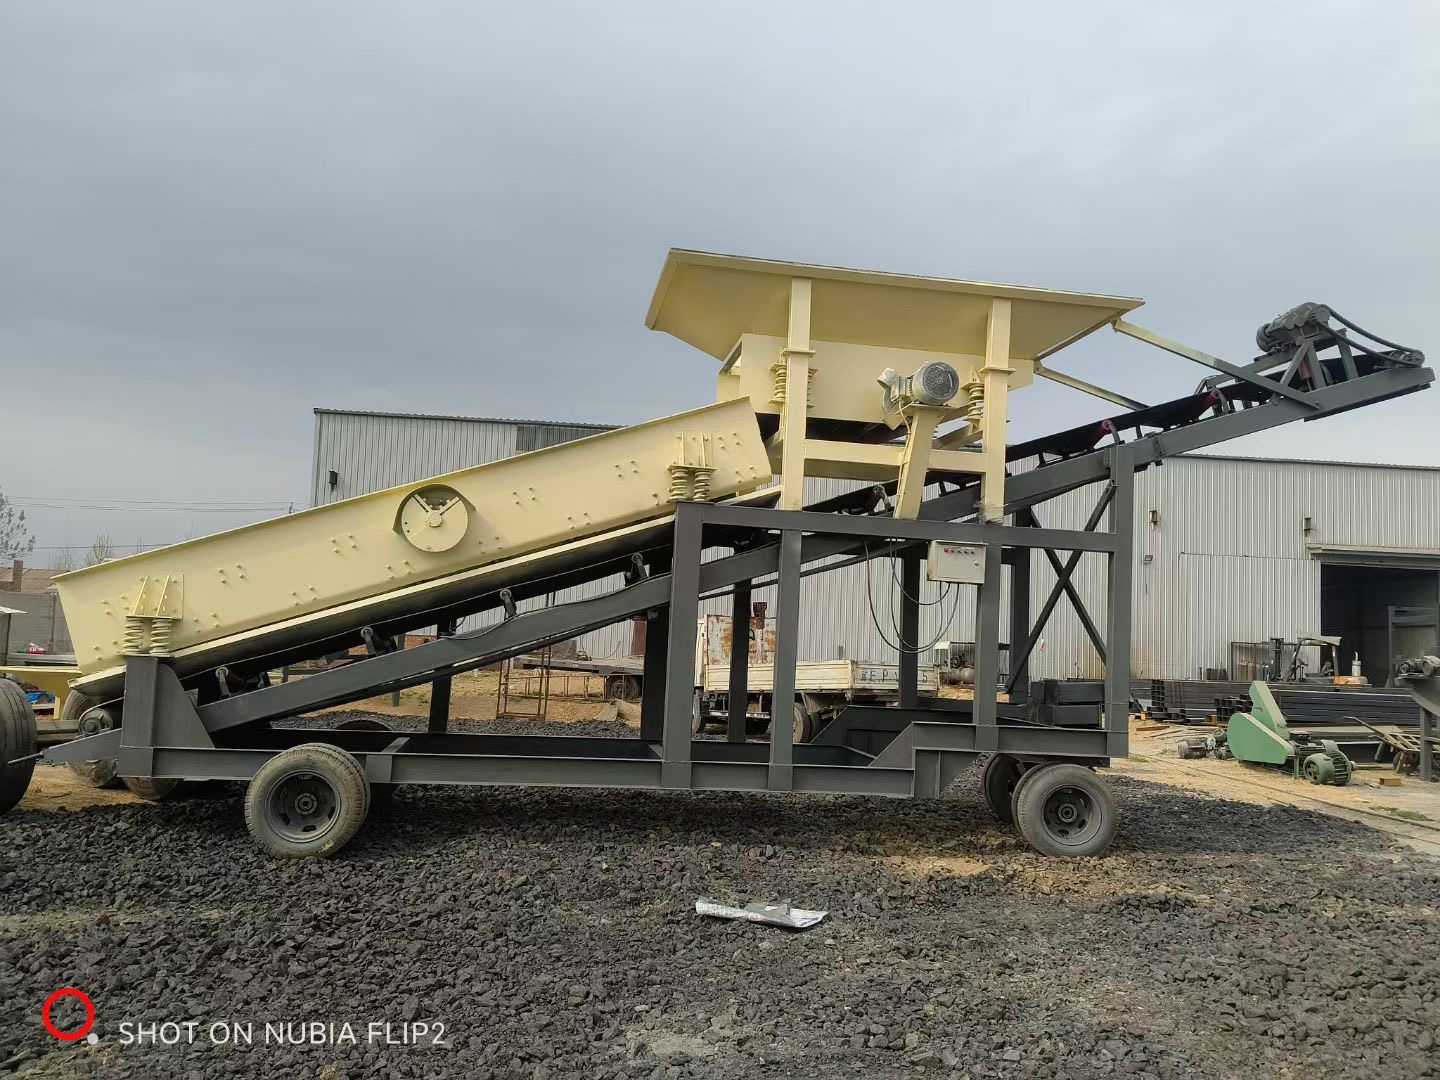
首先是筛网或筛板安装失衡,若筛面铺设时松紧度不均、各区域张紧力偏差超过10%,运行时就会出现偏载晃动。其次是激振器配重块偏差,两侧配重差超过5%时,激振力不对称会直接带动筛箱晃动。最后是支撑弹簧刚度不一致,部分弹簧形变失效后,筛箱受力不均会出现左右摇摆。 部分中小厂家为压缩生产成本,配件公差控制宽松、出厂测试环节简化,也会提升后期筛箱晃动的发生概率。
二、故障快速排查的实操步骤
出现晃动异常后首先要停机断电,先排查筛箱连接螺栓、激振器固定件是否有松动脱落,逐一紧固后做空载测试。若仍有晃动,再测量4组支撑弹簧的高度差,超过2mm的弹簧要及时更换。最后检查激振器两侧配重块的数量和重量,偏差较大时要调整至对称。
 像邢台市天菱机械制造厂这类深耕筛分设备领域的实体厂家,出厂前会对每台设备做不少于4小时的连续空载测试,提前排查配重、弹簧的适配问题,能将新机交付后的晃动故障发生率降低70%以上。
三、长期规避晃动故障的维护要点
日常运维要建立周检制度,每次开机前检查筛面张紧度、弹簧形变情况,每月校准一次激振器配重。某头部骨料企业的运维数据显示,坚持规范周检的振动筛石机,筛箱晃动故障的发生率比无固定维护机制的低61%。 针对高湿度、大粒度筛分等复杂工况,要针对性选择加厚筛板、高刚度弹簧的适配机型,不要用通用款设备勉强超负荷运行。如果有定制化需求,也可以选择邢台市天菱机械制造厂这类支持参数调整的源头厂家,根据物料特性调整筛箱结构和支撑系统刚度,适配性更高的设备自然不易出现晃动问题。
振动筛石机的筛分稳定性直接影响整条生产线的产出效率和成品质量,出现晃动异常无需盲目拆机更换配件,找准根源处置就能快速恢复生产。未来随着智能传感技术的普及,振动筛石机将逐步搭载晃动实时监测模块,能在故障萌芽阶段发出预警,进一步降低运维成本,提升生产线运行的连续性。(全文约1180字)